
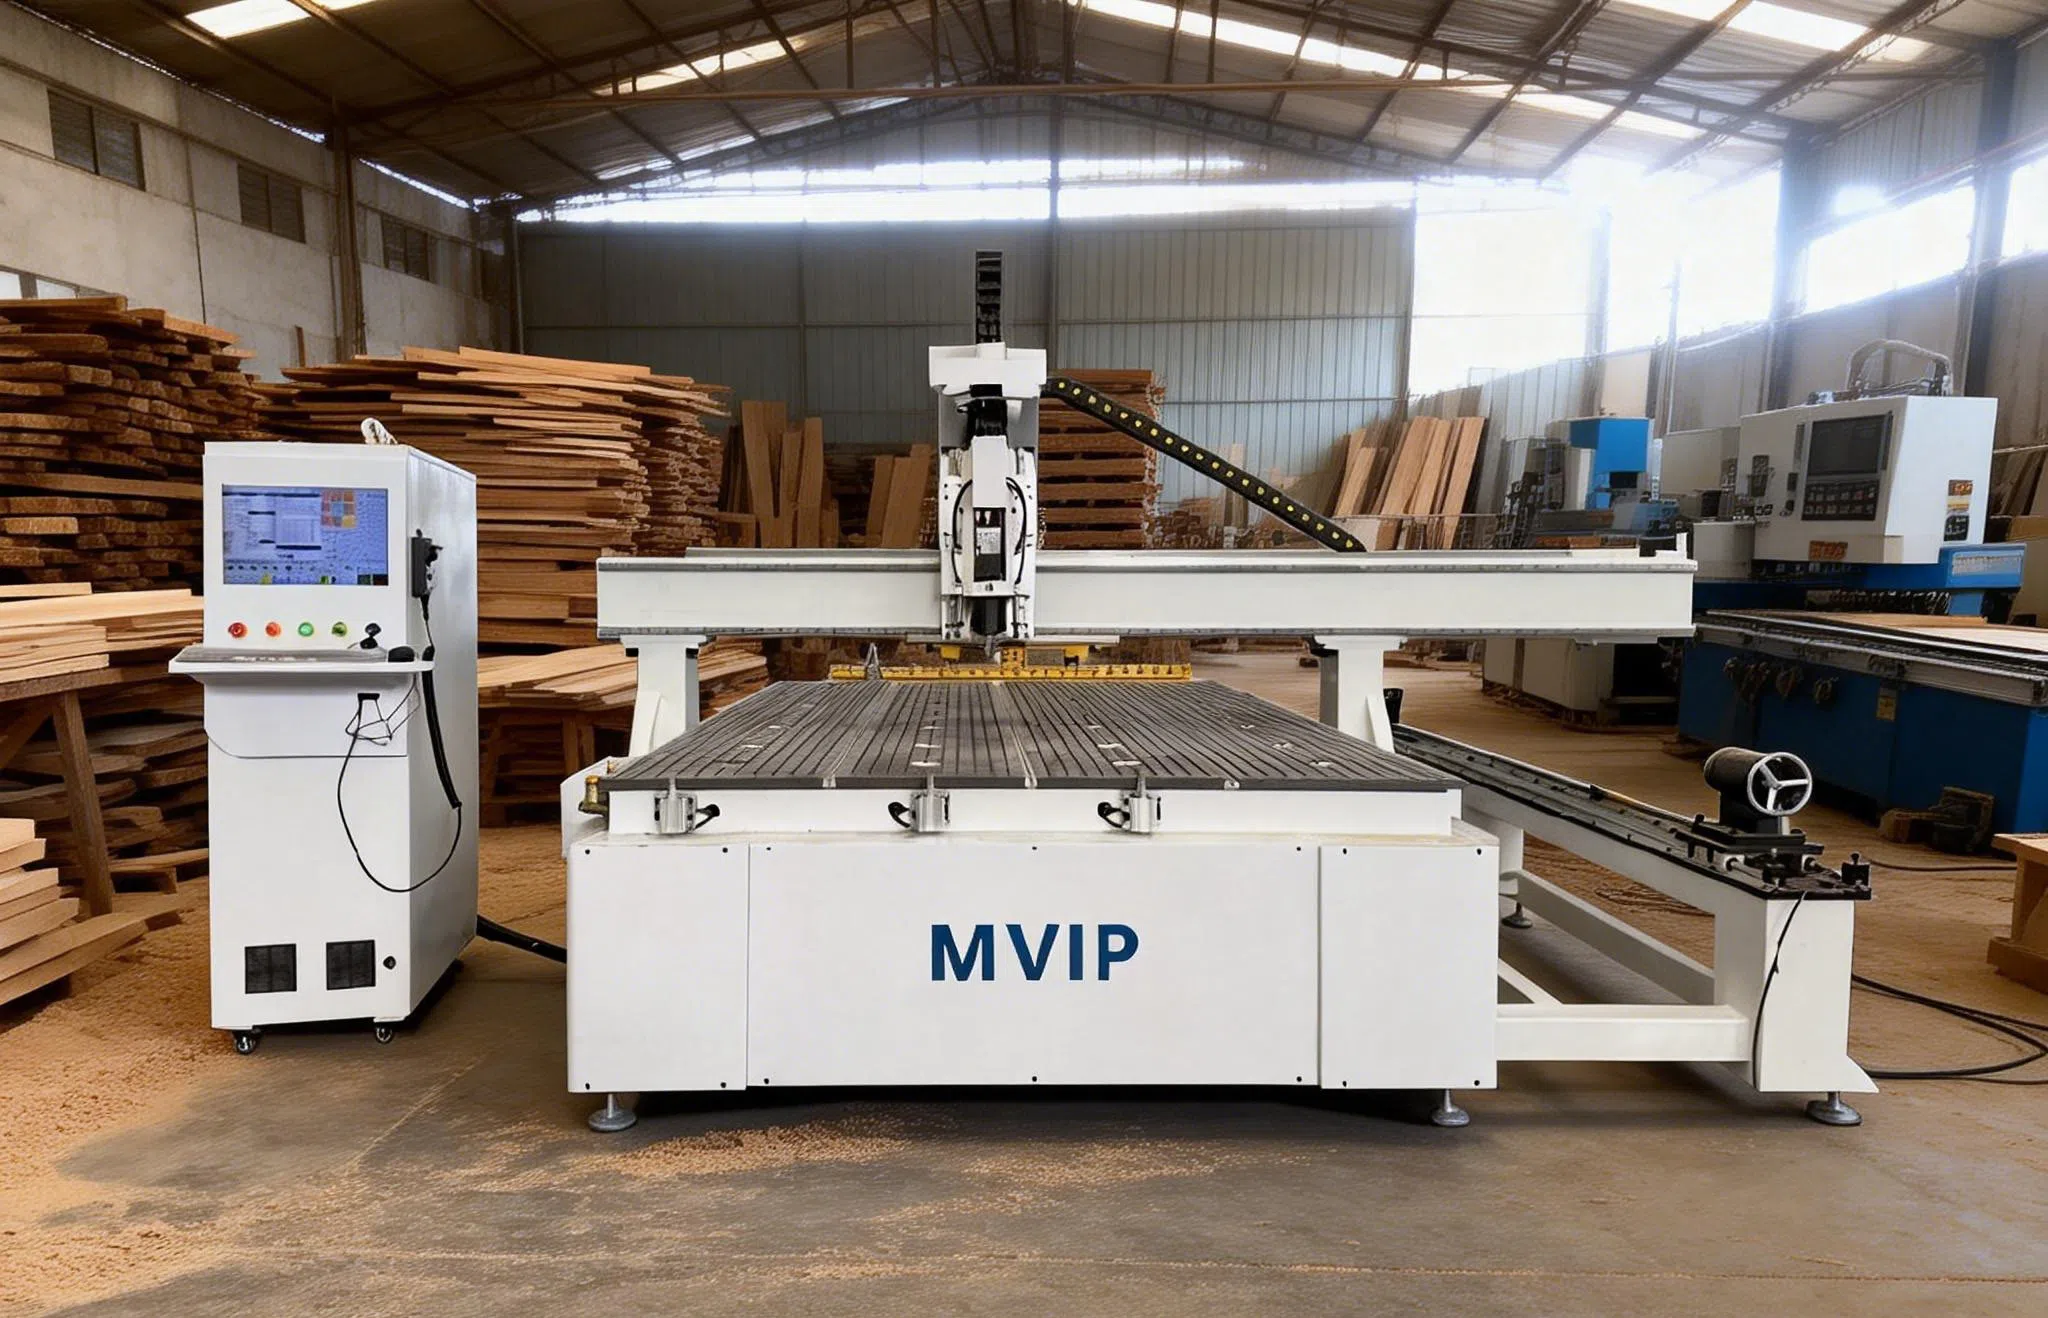
Bir müşteri yakın zamanda MVIP CNC'den yan dönerli ilk 2040 CNC router'ını satın aldı. Makine geldikten ve mekanik montaj tamamlandıktan sonra teknik ekibimiz uzaktan devreye alma işlemini başlattı. Takım takma aşamasında müşteri, ekipmanın işleme durumuna geçmesini engelleyen sistem hatalarıyla karşılaştı.
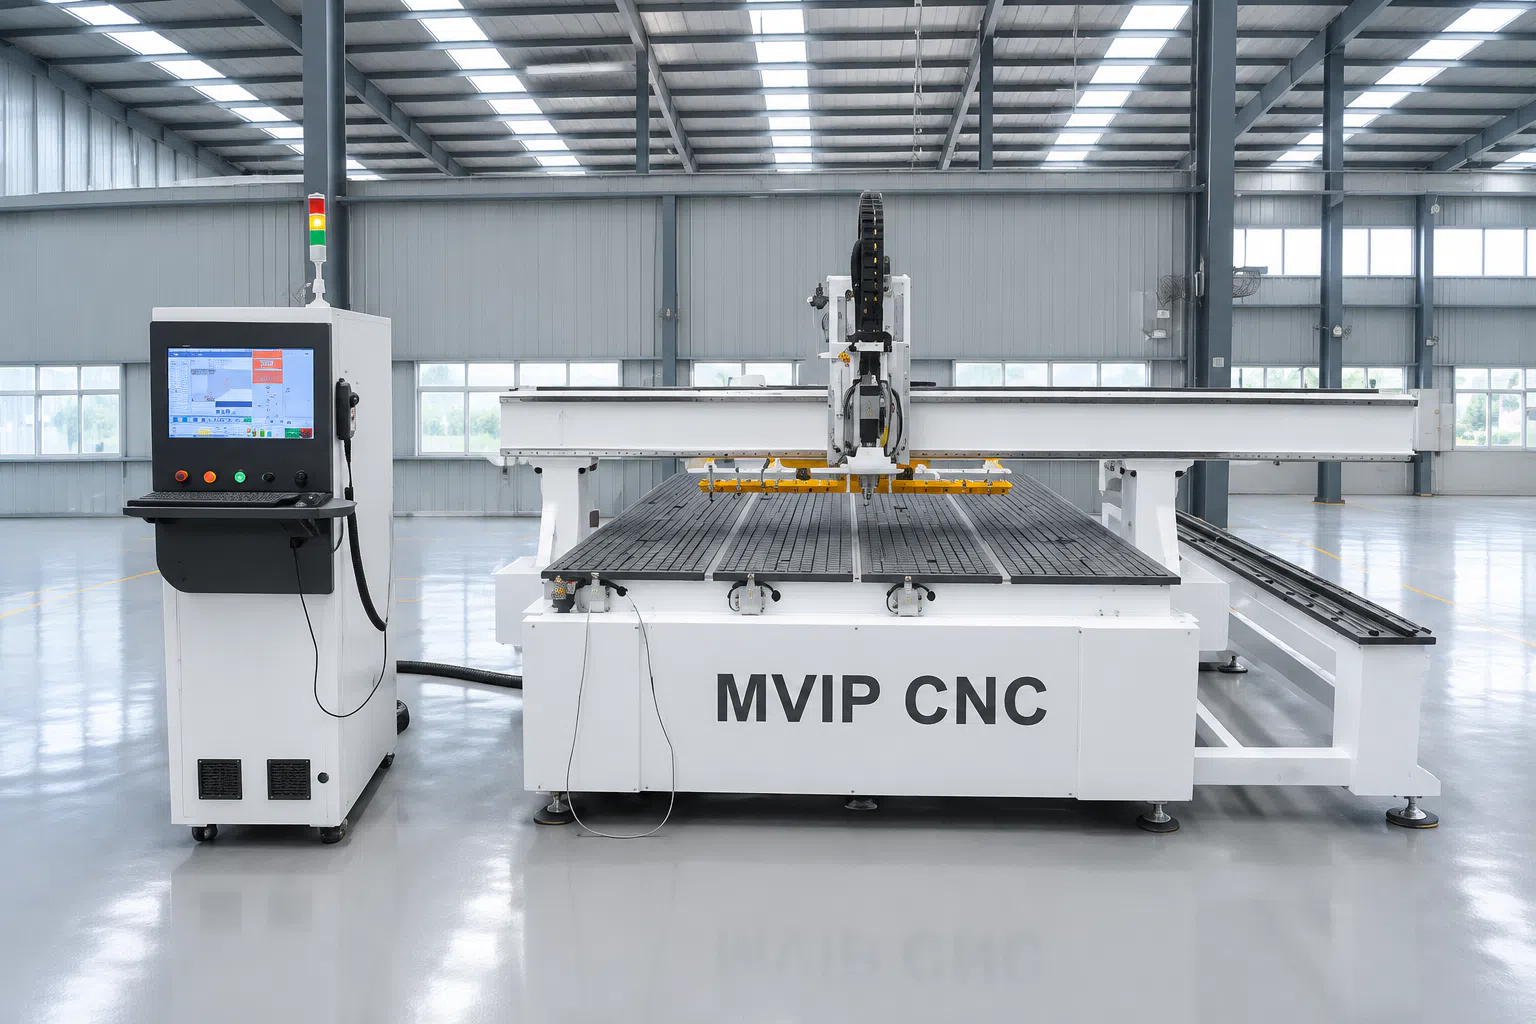
Sorun Giderme ve Onarım Süreci
Takım Sıkma/Çözme Mantığı Rehberliği
İlk hata ayıklama sırasında sistem "Takım sıkma hatası" gösterdi. Bu, müşterinin bu özel modeli ilk kez kullanması olduğundan, teknik ekibimiz önce standart çalıştırma prosedürü hakkında video rehberliği sağladı:
İş mili üzerindeki yeşil düğmeye basın; takımı takmadan önce iş milinin gevşemesini (dışarı çıkmasını) bekleyin.
Yeşil düğmeye tekrar basın; iş mili otomatik olarak geri çekilerek takımı sıkacaktır.
Ancak müşteri bu adımları izledikten sonra sorun devam etti ve operasyonel hatalar ekarte edildi.
Kablolama Mantığı Düzeltmesi
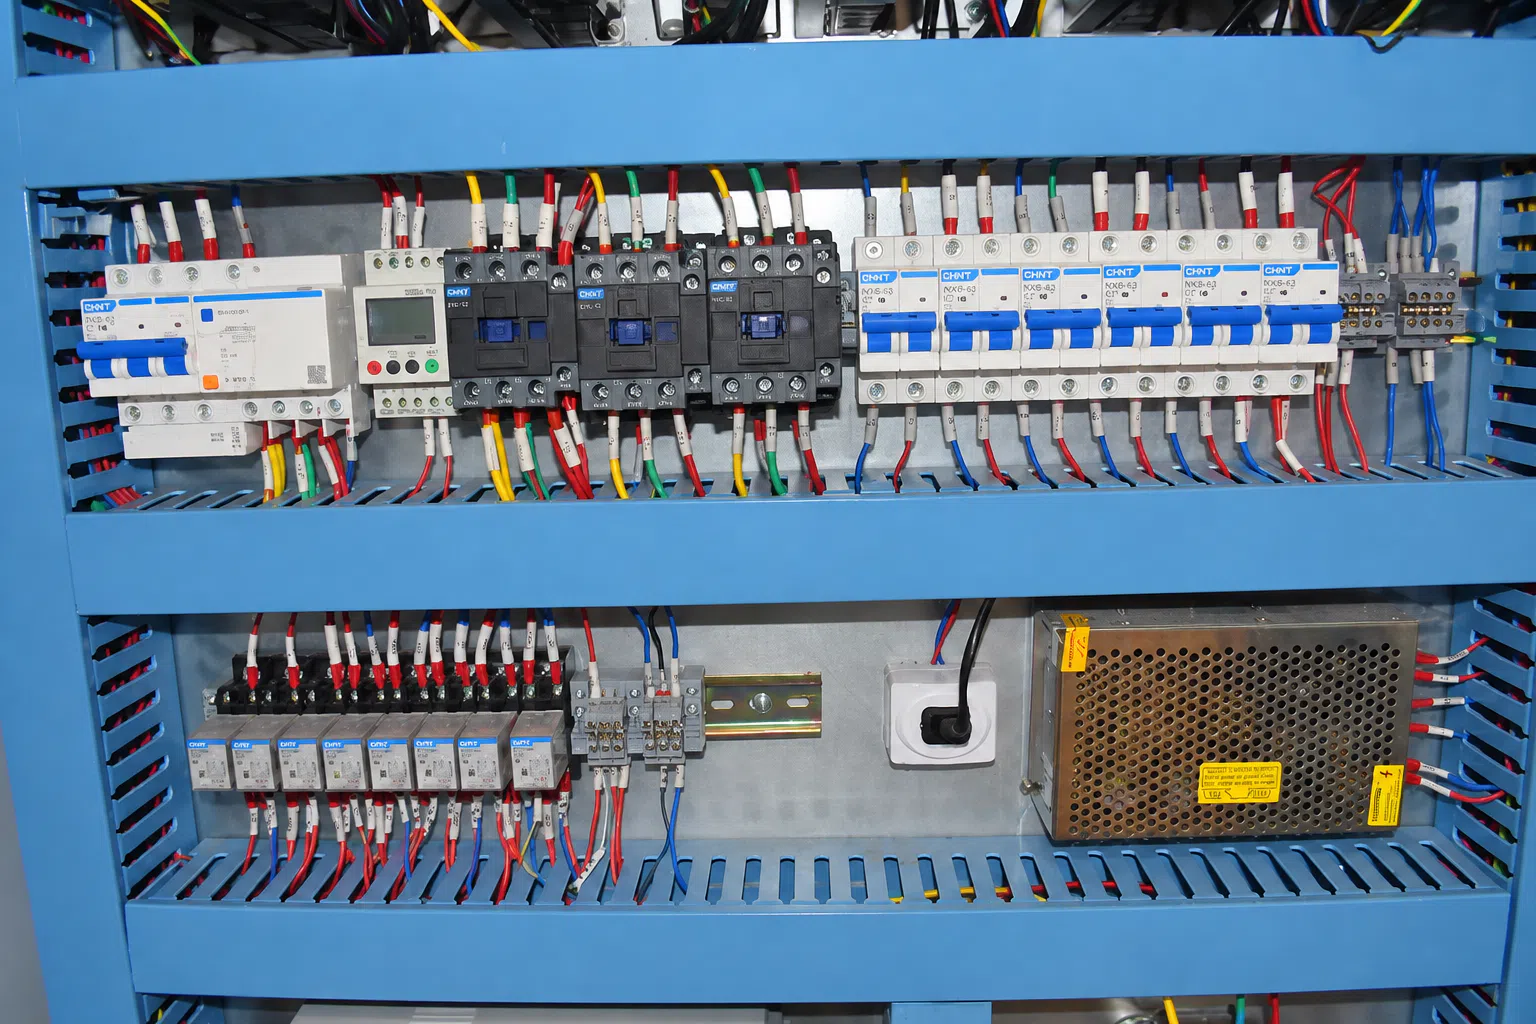
Takım tutucu özelliklerinin, hava basıncının (0,6~0,8MPa) ve iş mili sensörlerinin normal olduğu doğrulandıktan sonra ekibimiz elektrik ve pnömatik devrelere odaklandı. İki kritik kablolama hatası tespit ettik:
Ters Elektrik Devresi: Takım açma sinyal kablosunun polaritesi ters çevrilmişti ve bu, sistemin doğru geri bildirim almasını engelliyordu.
Ters Pnömatik Devre: Takım açma hava hortumu ile hava sızdırmazlık hortumu yanlış bağlanmıştı ve bu, kaotik eylem mantığına neden oluyordu.
Teknisyenlerimiz müşteriyi bu bağlantıları düzeltmeye yönlendirdikten sonra alarm temizlendi ve takım sıkma/açma işlevi normale döndü.
Takım Ayar Cihazı Sinyal Düzeltmesi
Sonraki takım ayar cihazı hata ayıklaması sırasında sistem bir “Takım ayar cihazı hatası” tetikledi. Deneyime dayanarak, bu genellikle sinyal iletim anormalliklerinden kaynaklanır. Müşteriyi hattı kontrol etmesi için uzaktan yönlendirdik ve takım ayar cihazı sinyal kablolarının yanlış bağlandığını doğruladık. Kablolama standartlaştırıldıktan sonra takım ayarı sinyal geri bildirimi normale döndü ve ekipman istikrarlı çalışmaya başladı.
Servis Özeti
CNC ekipmanına aşina olmayan yeni müşteriler için standartlaştırılmış operasyonel rehberlik ve sabırlı devre sorun giderme eşit derecede önemlidir. Bu durumda, teknik ekibimiz operasyonel eğitimden elektriksel düzeltmeye kadar ilerleyerek denizaşırı müşterimizin kurulumun ilk gününde normal çalışmaya ulaşmasını sağladı.
CNC Router Alarmları için Hızlı Kendi Kendine Kontrol Kılavuzu (Genel Sürüm)
Makineniz alarm verip durduğunda panik yapmayın. Lütfen sorun gidermek için bu adımları sırayla izleyin; yaygın sorunların %80'i bağımsız olarak çözülebilir.
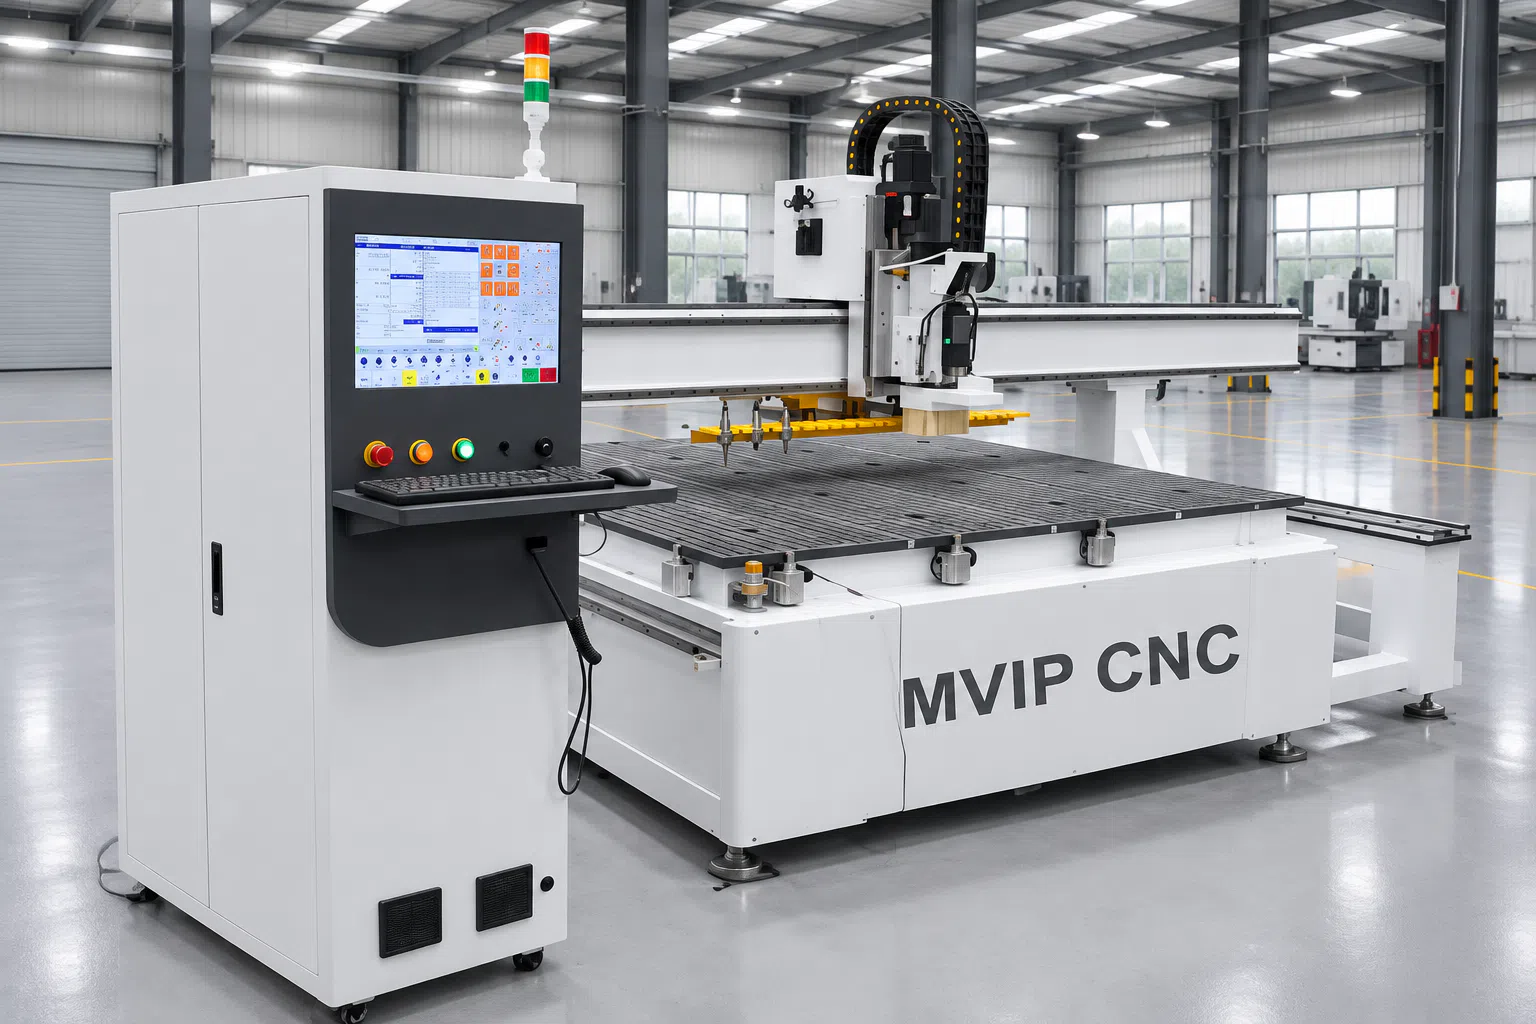
1. "Hava"yı (Hava Beslemesi) Kontrol Edin
Çoğu alarm, yetersiz hava basıncından veya yanlış bağlanmış hava hortumlarından kaynaklanır.
Basıncı Kontrol Edin: Makine basınç göstergesinin 0,6~0,8 MPa arasında okunduğundan emin olun. Ayar değerinden düşükse, makine yetersiz basınç nedeniyle alarm verir.
Arayüzleri Kontrol Edin: Ana hava girişinde tıkanıklık olup olmadığını inceleyin.
Renk/Konum Kontrolü: Önceki durumlarda görüldüğü gibi, takım açma hortumu ile hava sızdırmazlık hortumunun yeri değiştirilirse mantık hatalarına neden olur. Lütfen etiketleri kontrol ederek hava hortumu renklerinin arayüz tanımlarıyla eşleştiğinden emin olun.
2. "Takım"ı (Takım Sıkma) Kontrol Edin
"Takım sıkma hatası" veya sıkma alarmları için.
Dinleyin: Açma/sıkma sırasında iş mili içinde net bir "klik" sesi olup olmadığını dinleyin. Yoksa, hava basıncı büyük olasılıkla yetersizdir.
Düğmeyi Kontrol Edin: Çalıştırma sırasının doğru olduğunu onaylayın (Basılı Tut -> Takımı Tak -> Bırak).
Takım Tutucuyu Kontrol Edin: Takım tutucu çekme piminin doğru takıldığından ve gevşek olmadığından emin olun.
3. "Kabloları" (Kablolama ve Sensör) Kontrol Edin
Çeşitli "Hata," "Limit" veya sinyal yok sorunları için.
Limit Anahtarlarını Kontrol Edin: Makine başlangıç konumuna dönemiyorsa, sinyal lambasının ekranda yanıp yanmadığını görmek için limit anahtarını manuel olarak itin. Yanmıyorsa, anahtar kırılmış veya kablo bağlantısı kesilmiş olabilir.
Takım Ayarını Kontrol Edin: "Takım ayarı hatası" için, takım ayarı sinyal fişinin gevşek olup olmadığını veya kabloların ters bağlanıp bağlanmadığını kontrol edin.
Endüksiyon Mesafesini Kontrol Edin: Sensör ışığı sürekli yanıyorsa veya sönükse, gösterge ışığı doğru şekilde tetiklenene kadar sensörün konumunu veya yükseklik ayar cıvatalarını ince ayarlamayı deneyin.
4. "Isıyı" (Aşırı Isınma) Kontrol Edin
Yaz aylarında veya uzun işleme sürelerinden sonra oluşan alarmlar için.
Sıcaklığı Kontrol Edin: İş mili gövdesine dokunun. Tutulamayacak kadar sıcaksa, aşırı ısınıyordur.
Soğutmayı Kontrol Edin: Soğutucu sıvının tükenip tükenmediğini veya soğutma fanının dönüp dönmediğini doğrulayın.
Zorunlu Dinlenme: İş mili aşırı ısınırsa, bobin yanmasını önlemek için makineyi hemen 15-20 dakika kapatın.


