
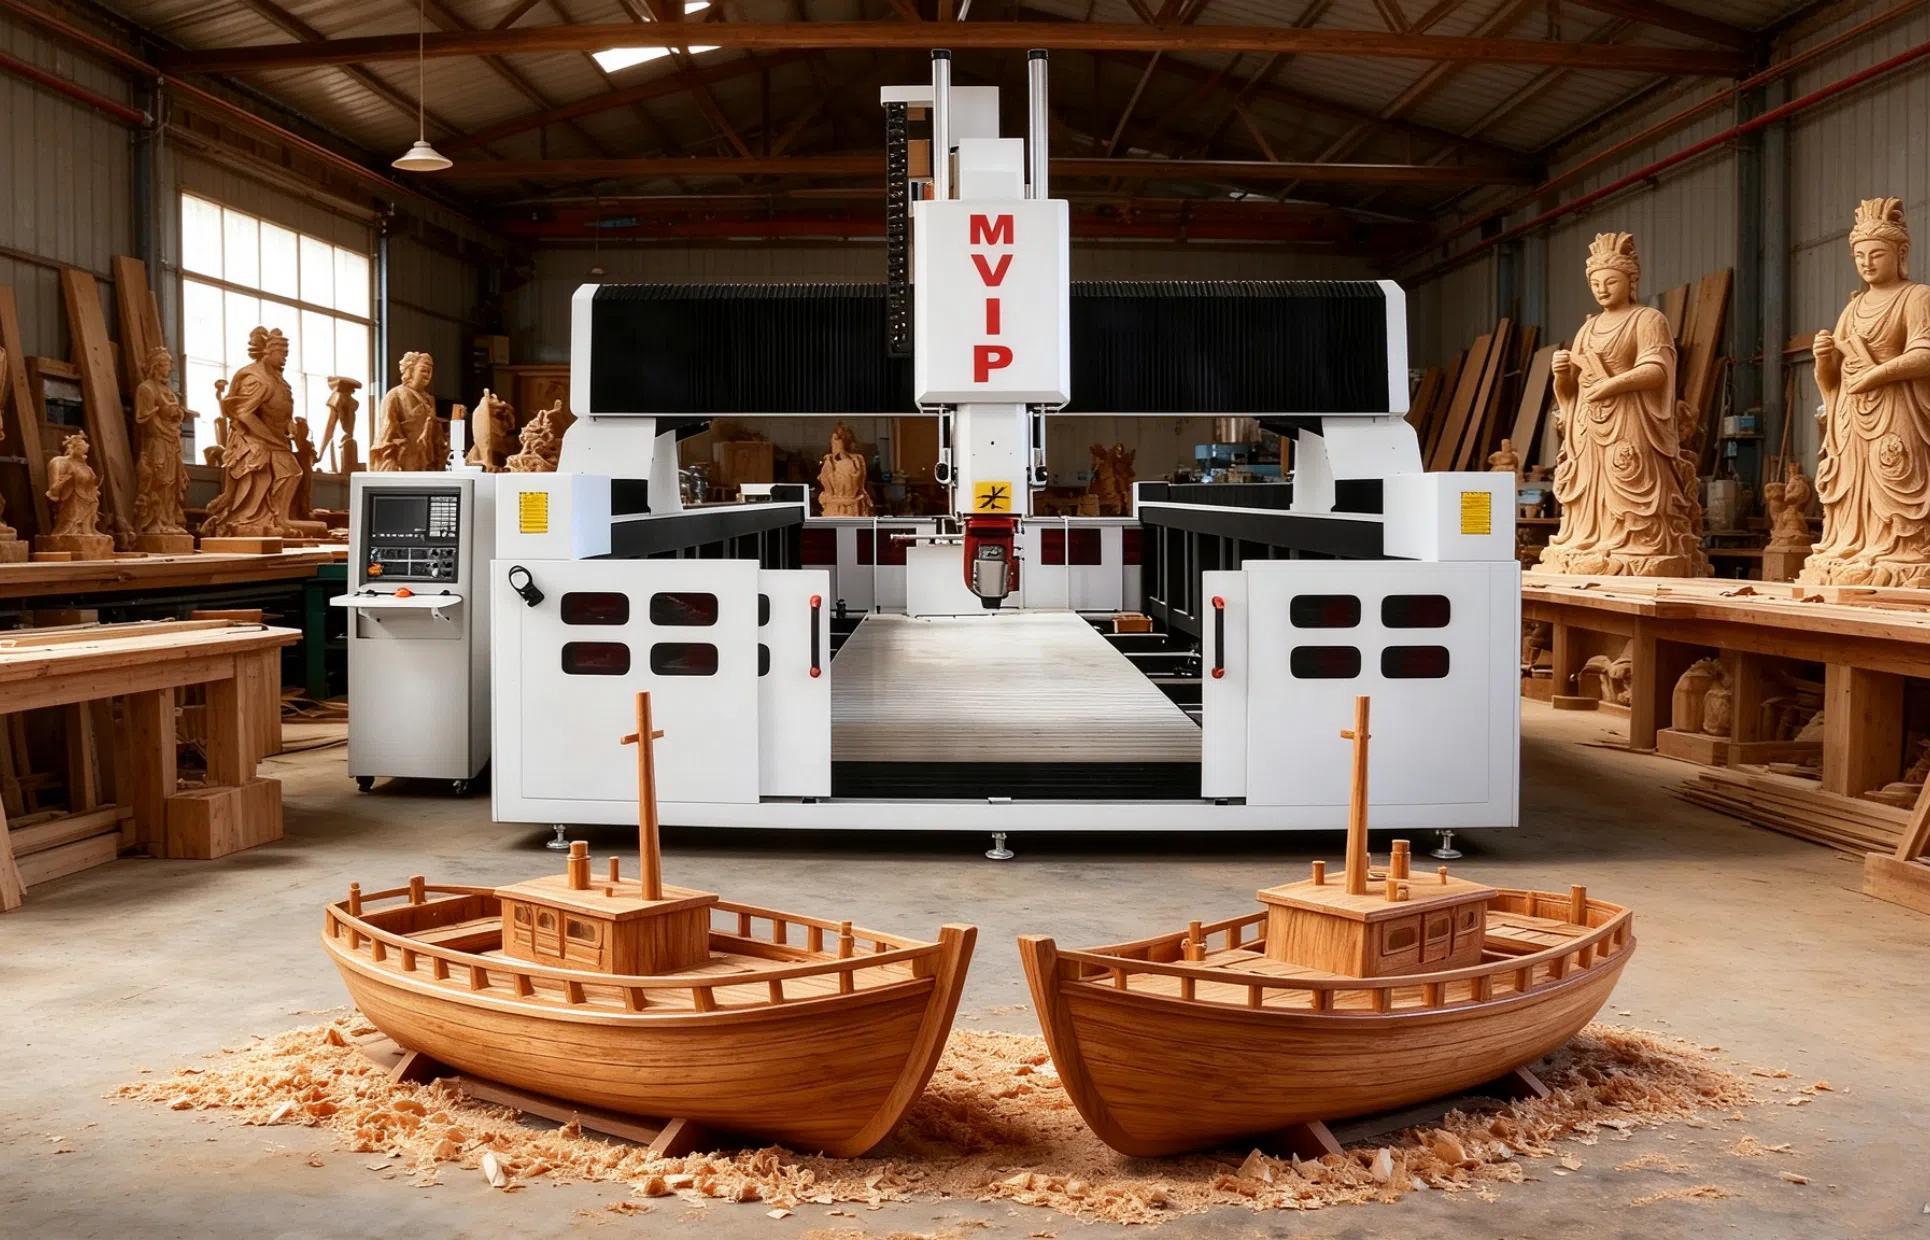
Son zamanlarda, teknik ekibimiz bir müşteriye uzaktan yardım ederek 5 eksenli bir CNC router'ın karmaşık bir arızasını çözdü. Müşteri, ekipmanın çalışma sırasında aniden kapandığını ve "soft limit over-travel" sistem hatası görüntülendiğini bildirdi. Ayrıca, makine sıfırlama işlemini gerçekleştiremedi ve bu da otomatik takım değiştirici (ATC) işlevinin başarısız olmasına neden olarak üretim ilerlemesini ciddi şekilde etkiledi.
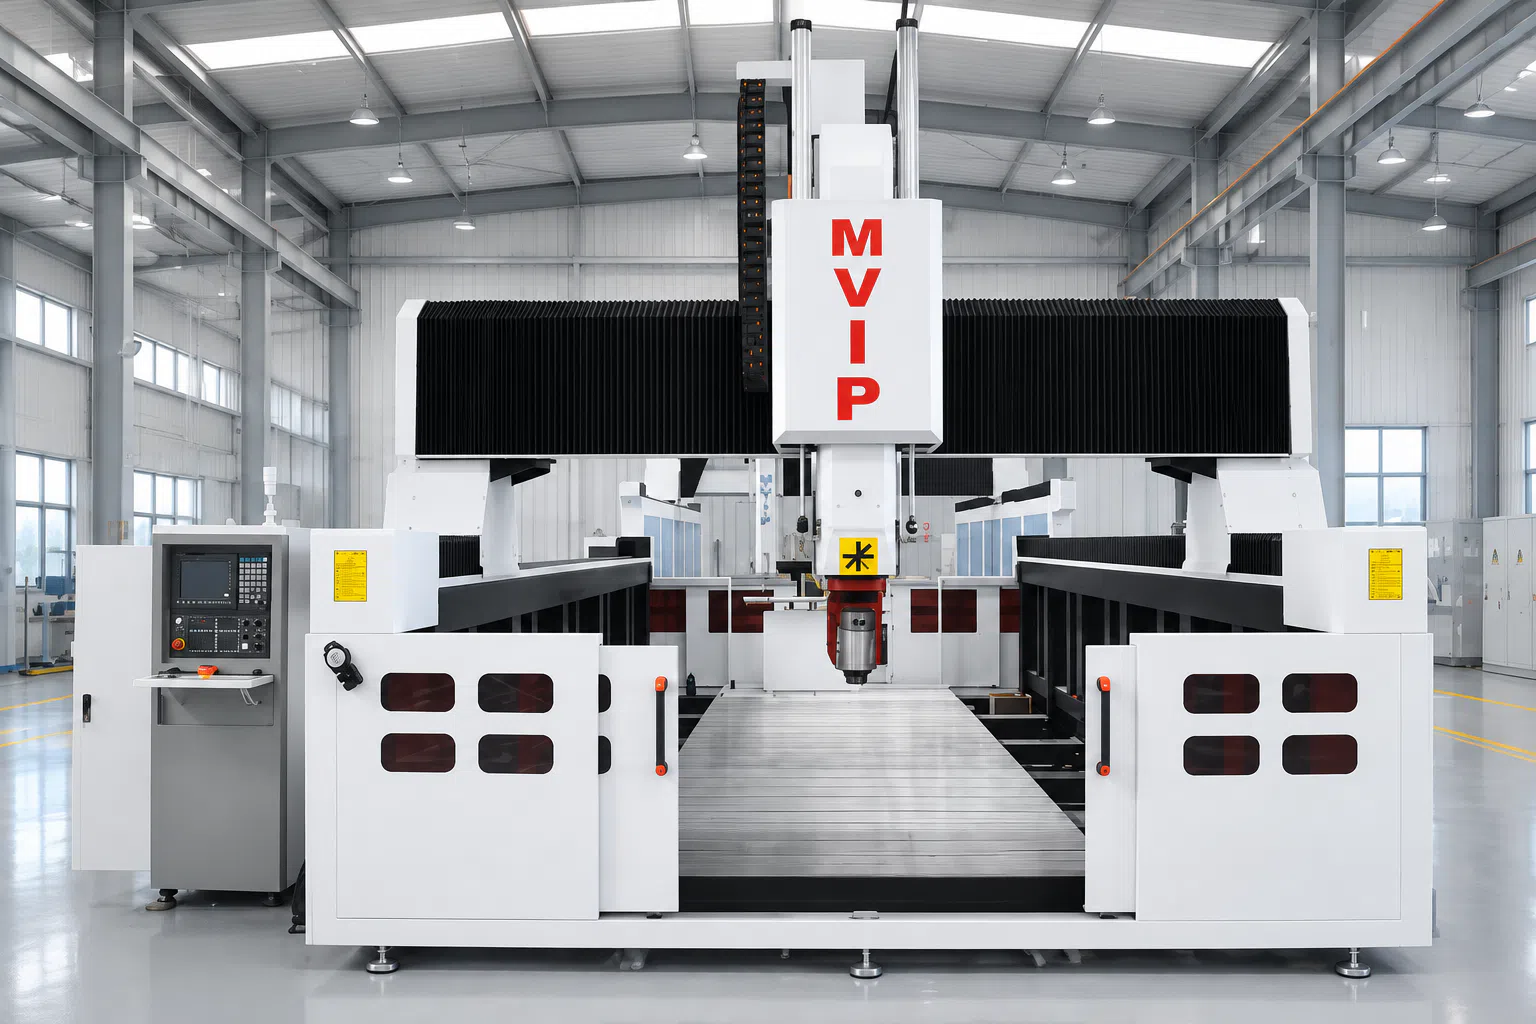
Sorun Giderme ve Onarım Süreci
Makinenin başlangıç noktasına dönememesinin temel sorununu ele alan teknik ekibimiz, adım adım bir sorun giderme planı oluşturdu:
Güvenli Sıfırlama: Müşterinin daha önce sıfırlama işlemi sırasında bir çarpışma yaşadığı göz önüne alındığında, önce mekanik hareketlerin sorunsuz olmasını sağlamak ve ikincil hasarı önlemek için sıfırlama hızı parametrelerini düşürmelerini tavsiye ettik.
Sensör Kontrolü: Müşteriye manuel moda geçmesi ve limit anahtarını test etmek için Y eksenini hareket ettirmesi konusunda rehberlik ettik. Testler sonucunda Y ekseni sensörünün fiziksel olarak hasar gördüğü doğrulandı.
İnce Ayar: Müşteri yeni sensörü değiştirdikten sonra sinyal algılaması hâlâ zayıftı. Teknisyenlerimiz bunun montaj konumundaki bir sapmadan kaynaklandığını belirledi ve müşteriye endüksiyon cıvatasının yüksekliğini uygun şekilde artırmasını tavsiye etti. Ayar sonrasında sinyal geri bildirimi normale döndü ve makine otomatik sıfırlama ve otomatik takım ayarlamayı başarıyla gerçekleştirdi.
İkincil Arızanın Çözülmesi
Yukarıdaki onarımlar tamamlandıktan sonra, ekipman çalışması sırasında yeni bir hata ortaya çıktı: "Alarm sinyali G31 atlama sinyali alınamadı."
Teknik ekibimiz bunun takım ayarlayıcı sinyal iletimindeki bir anormallik olduğunu hızla tespit etti. Derinlemesine inceleme sonucunda, takım ayarlayıcı sinyal kablosunun içten kırıldığı doğrulandı. Sinyal kablosu değiştirildikten sonra arıza tamamen giderildi ve ekipman tam işlevselliğine kavuştu.
Servis Özeti
Bu arıza mekanik, elektriksel ve parametre ayarları dahil olmak üzere birden fazla faktörü içerse de, teknik ekibimiz 5 eksenli sistemler konusundaki derin anlayışından yararlanarak uzaktan video yönlendirmesiyle sorunu hassas bir şekilde tespit etti. Bu, yanlış teşhis nedeniyle uzun süreli duruş süresini önledi. Şu ana kadar müşterinin ekipmanı istikrarlı bir şekilde çalışıyor ve benzer sorunlar tekrarlanmadı.
CNC Router Makineleri için Yaz Yüksek Sıcaklık Bakım Önlemleri
Yaz sıcaklıkları yükseldikçe, atölye ortam sıcaklığındaki dalgalanmaların CNC router'lar üzerindeki etkisi giderek daha belirgin hale geliyor. Ekipmanın istikrarlı çalışmasını sağlamak ve aşırı ısınmadan kaynaklanan hassasiyet kaybını veya duruş süresini önlemek için lütfen aşağıdaki bakım maddelerine dikkat edin:
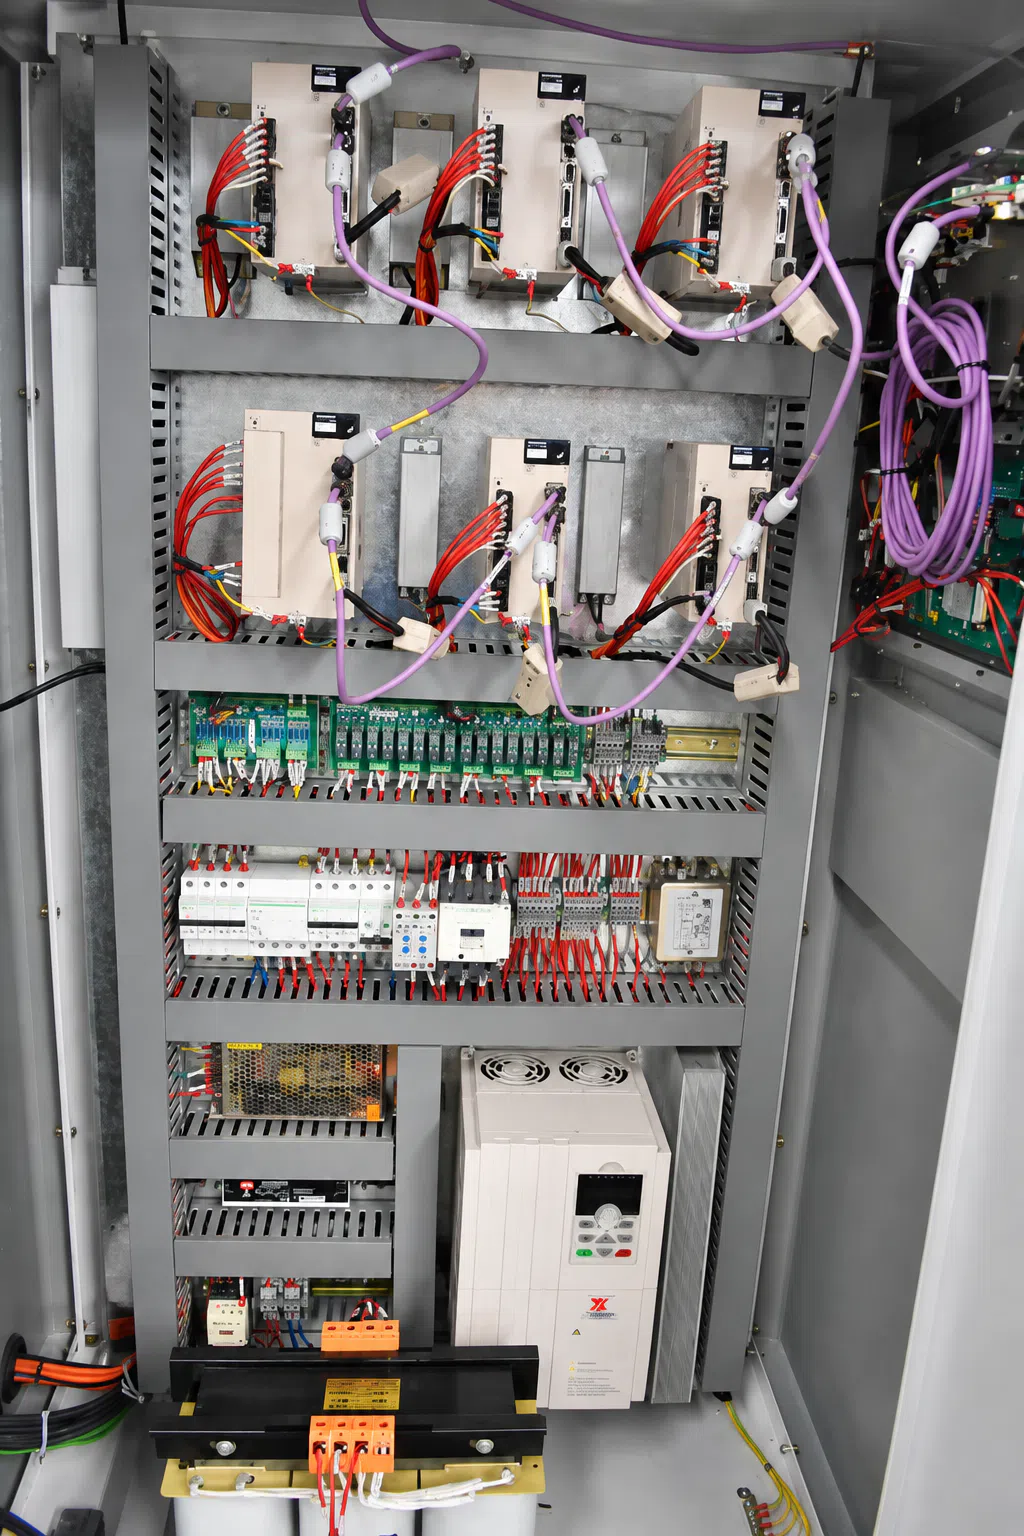
1. Elektrik Panosu Isı Dağıtımı ve Toz Koruması
Yüksek sıcaklıklar elektrik bileşenlerinin kolayca aşırı ısınmasına ve alarm tetiklemesine neden olabilir. Elektrik panosunun toz filtresini düzenli olarak temizlediğinizden ve soğutma fanının normal çalıştığından emin olun. Atölye sıcaklığı uzun süreler boyunca 35°C'nin üzerinde kalırsa, servo sürücü aşırı ısınma korumasını önlemek için endüstriyel bir klima veya bağımsız bir soğutma hava kanalı kurulması önerilir.
2. Yağlama Sistemi İzleme
Yüksek sıcaklıklar kılavuz ray yağı ve gresinin oksidasyonunu ve bozulmasını hızlandırır. Yağlama sisteminin kontrol döngüsünü kısaltmak, yağ yolunun açık olup olmadığını gözlemlemek ve yetersiz yağlama nedeniyle kılavuz ray aşınmasını veya sıkışmasını önlemek için belirtilen sınıftaki yağlama yağını zamanında takviye etmek veya değiştirmek gerekir.
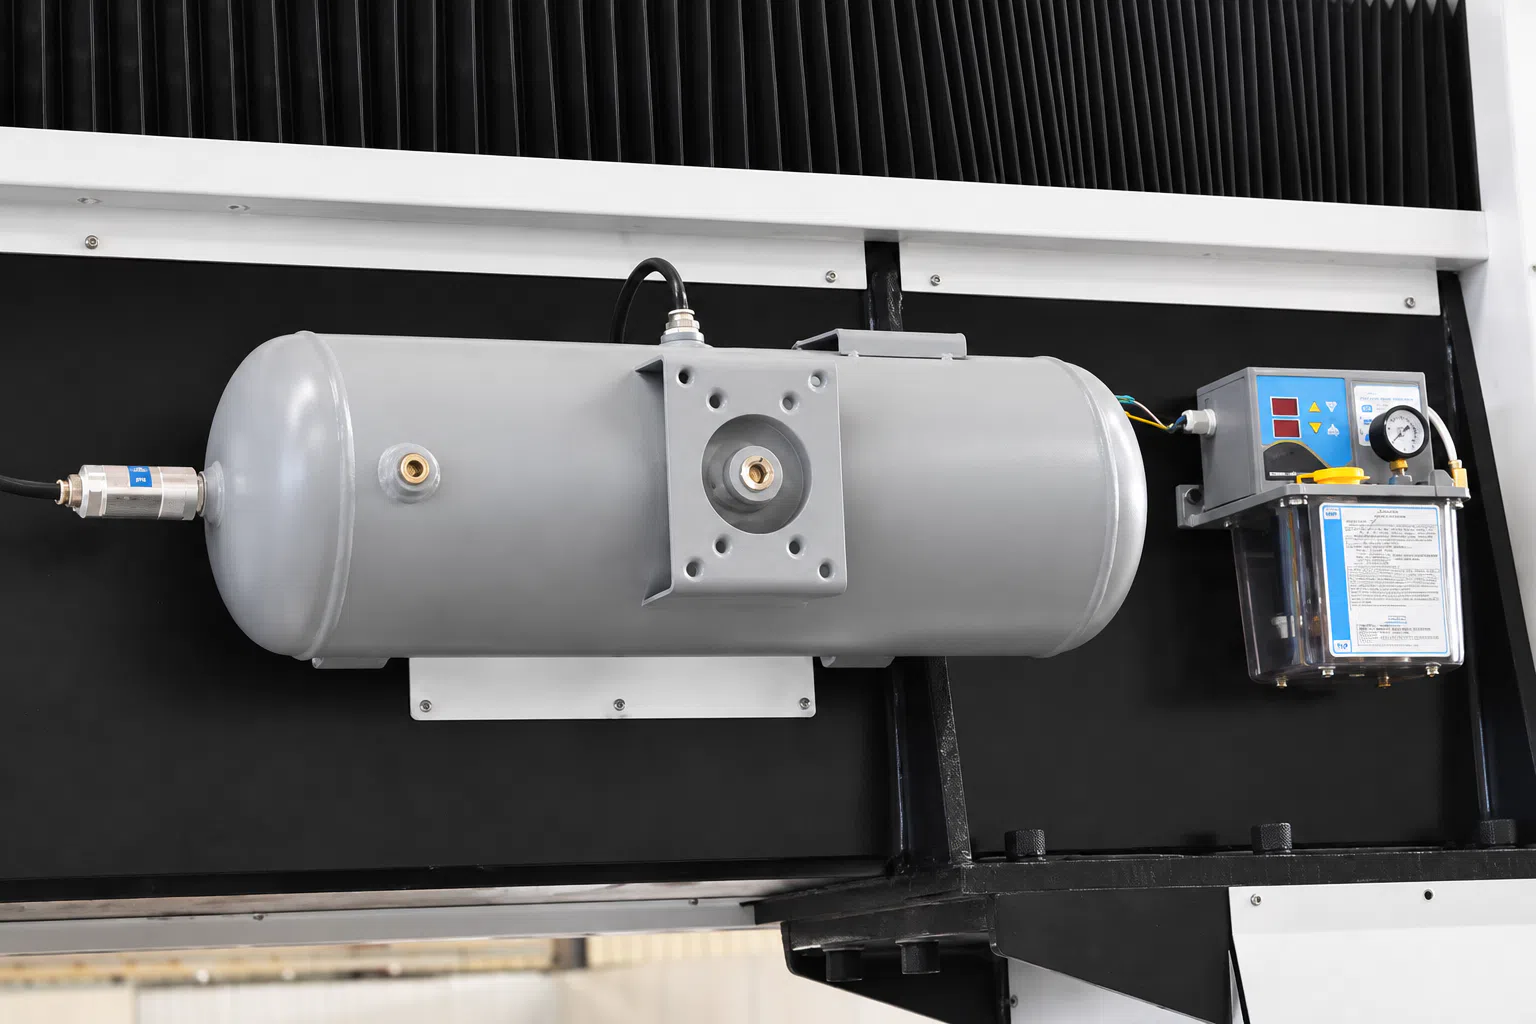
3. Hava Kaynağı Kurutma İşlemi
Yaz havası yüksek nem içerir ve hava kompresörlerinin su biriktirmesine neden olur. Her gün makineyi çalıştırmadan önce, hava kompresörü depolama tankındaki ve filtresindeki yoğuşma suyunu mutlaka tahliye edin ve silika jelin durumunu kontrol edin; böylece nemin silindirlere veya solenoid valflere girerek paslanmaya ya da arızaya yol açmasını önleyin.
4. Soğutma Sistemi Verimlilik Kontrolü
İş mili ve kesme sıvısı soğutma ünitelerini inceleyin. Soğutucu seviyesinin yeterli ve bozulmamış olduğundan emin olun ve ısı değişim verimliliğini garanti etmek için kondenser yüzeyindeki tozu temizleyin. Bu, yetersiz ısı dağıtımı nedeniyle iş milinin aşırı termal yer değiştirmesini ve bunun işleme hassasiyetini etkilemesini önler.
5. Ortam ve Kablo Kontrolü
Makinenin operatör paneli ve açıkta kalan sensör kablolarının doğrudan güneş ışığına maruz kalmasını önleyin; böylece plastik parçaların yaşlanmasını ve çatlamasını engelleyin. Aynı zamanda, kablo kanalı içindeki kabloların dış kılıfında yumuşama veya ezilme belirtisi olup olmadığını kontrol edin ve bunları zamanında düzenleyip sabitleyin.
6. İş Milinin Aralıklı Durdurulması Koruması
Yaz aylarında işleme yükü ağır olduğunda, iş milinin 4-6 saatlik sürekli çalışması için 10-15 dakikalık zorunlu durdurma soğutma periyodu planlanması önerilir. Bu önlem, iç yatağın termal genleşmesini etkili bir şekilde önleyebilir


